


احصل على أسعار العروض

+86-18862679789


admin@evertopest.com

محتوى
خط يعمل بسرعة 32 m/min يظهر فجأة حواف متموجة على ملف ألومنيوم سمكه 0.35 mm. يقوم المشغل بفحص طبقة الطلاء، وجهاز التغليف، وشد السحب، لكن السبب الحقيقي يكمن في خطوتين أعلى: ممر الدرفلة على البارد قد ترك شكلًا غير متساوٍ من خلال السماكة. على خط الألواح المعدنية المركبة، فإن الدرفلة على البارد ليست مجرد عملية في مصنع للصلب. إنه يحدد مدى تحمل المقياس، ونظافة السطح، وتصلب الضغط قبل أن يصل الملف إلى أداة وضع المادة اللاصقة.
والاستنتاج العملي بسيط: يجب تحديد الدرفلة على البارد ومراجعتها باعتبارها عملية ذات أهمية بالغة للجودة، ولا يتم التعامل معها كخطوة أولية للسلعة. بالنسبة لمصنعي الألواح المركبة، هذا يعني التحقق من تاج اللف، والتحكم في سائل التبريد، وحالة التلدين، وتفاوتات التسطيح قبل قبول الملف. بالنسبة لمشتري المعدات، فهذا يعني اختيار خط إنتاج تم تصميم وحدات الدرفلة الباردة والتسوية ومعالجة الأسطح فيه كنظام واحد.
يقلل الدرفلة على البارد من السُمك عند درجة حرارة أقل من نقطة إعادة تبلور المعدن. بالنسبة لملفات الألومنيوم والفولاذ المستخدمة في الألواح المركبة، تتبع العملية عادة الدرفلة على الساخن والتخليل. تدخل المادة إلى مطحنة عنقودية أو مطحنة عكسية، وتمر من خلال لفات صلبة تحت ضغط عالٍ، وتخرج بشكل أرق، وأكثر صلابة، وأكثر سلاسة.
هناك ثلاثة تغييرات تهم منتجي اللوحات. تشديد تحمل السُمك: يمكن للملف المدرفل على البارد أن يحمل /-0.01 مم على مقياس 0.30 مم حيث قد يختلف المخزون المدرفل على الساخن بمقدار /-0.05 مم. يتم تحسين تشطيب السطح بسبب إزالة طبقات القشور والأكسيد قبل التدحرج، كما تنقل بكرات العمل خشونة يمكن التحكم فيها. ترتفع قوة الخضوع من خلال تصلب الانفعال، لذا قد ينتقل ملف الألومنيوم 3003 من 145 ميجا باسكال إلى 185 ميجا باسكال بعد تخفيض بنسبة 40%.
تؤثر هذه التغييرات على إنتاج الألواح المركبة بشكل مباشر. تقاوم الجلود الرقيقة والصعبة التعامل مع الضرر ولكنها تستعيد نشاطها مرة أخرى أثناء التشكيل. يعمل السطح الأكثر نعومة على تحسين تبلل المادة اللاصقة، إلا أن السطح المصقول بشكل مفرط يمكن أن يقلل من المفاتيح الميكانيكية. التوازن الصحيح عبارة عن نافذة تحددها السبائك والمزاج ونظام اللصق وتطبيق اللوحة.
غالباً ما يقوم المشترون بمقارنة الملفات المدرفلة على الساخن والملفوف على البارد حسب سعر الطن، ولكن الاختلافات في أرضية المتجر أكثر أهمية. تعمل الدرفلة على الساخن على تشكيل المعدن فوق درجة حرارة إعادة التبلور، بحيث تظل المادة ناعمة ويسهل تقليلها في التمريرات الكبيرة. تعمل الدرفلة على البارد في درجة حرارة الغرفة، مما يتطلب المزيد من ضغط اللف، والتليين المتوسط، والتشحيم الدقيق.
| عامل | المدرفلة على الساخن | المدرفلة على البارد |
|---|---|---|
| تحمل السماكة | أكثر مرونة، غالبًا / -0.05 مم أو أكثر | أكثر إحكاما، في كثير من الأحيان /-0.01 إلى /-0.02 ملم |
| الانتهاء من السطح | متقشر، أكثر خشونة، يتطلب التخليل | خشونة ناعمة يمكن التحكم فيها وجاهزة للطلاء |
| القوة | انخفاض العائد، وأكثر قابلية للتشكيل | ارتفاع العائد من تصلب الانفعال |
| خطر التسطيح | انخفاض الضغط المتبقي، وأسهل لتسوية | ارتفاع الإجهاد المتبقي، يحتاج إلى تسوية التوتر |
| أفضل استخدام في اللوحات | النوى الهيكلية، والجلود السميكة | جلود مرئية، وواجهات رقيقة، وأسطح عالية التشطيب |
يشرح الجدول سبب تفضيل اللفائف المدرفلة على البارد عادةً لجلود ألواح الألمنيوم المركبة المرئية. يساعد المقياس الأكثر إحكامًا على الحفاظ على سُمك اللاصق الموحد. سطح أكثر سلاسة يقلل من عيوب الطلاء. تسمح القوة الأعلى بجلود أرق دون فقدان القدرة على التعامل معها. وفي الوقت نفسه، يعني الضغط المتبقي العالي أن خط الإنتاج يجب أن يشتمل على تسوية توتر فعالة أو خطوة تلدين يتم التحكم فيها جيدًا. وبدون ذلك، قد تظهر الألواح تعليبًا بالزيت، أو موجة حافة، أو انحناء بعد التصفيح.
يستقبل خط الألواح المركبة لفائف ملفوفة على البارد، ويفكها، وينظف السطح ويعالجه مسبقًا، ويطبق مادة لاصقة أو مادة تمهيدية، ويصفيح القلب، وينهي اللوحة. عادةً ما يحدث الدرفلة على البارد في مورد الملف، لكن مشتري المعدات لا يزال يحدد شروط الواجهة: معرف الملف، القطر الخارجي، الحد الأقصى للوزن، نطاق قوة الخضوع، ومعيار التسطيح.
في خط إنتاج ACP، يجب أن يتغذى الجلد المدلفن على البارد بسلاسة في آلة فك اللف وجهاز التسوية. إذا كان للملف تاج زائد، فيجب أن يعمل جهاز التسوية بجهد أكبر وقد يؤدي إلى حدوث عيوب خاصة به. إذا كان للملف حواف صلبة نتيجة التدحرج غير المستوي، فقد يؤدي التقطيع إلى إنشاء نتوءات تحبس الأوساخ وتسبب ثقوبًا في الطلاء. هذه هي مشاكل النظام التي تبدأ في مطحنة الدرفلة وتنتهي عند مكبس اللوحة.
 خط إنتاج ألواح الألمنيوم المركبة (ACP). خط إنتاج ألواح الألمنيوم والبلاستيك المركبة (ACP) هو نظام صناعي آلي مصمم للتصنيع المستمر لألواح الألمنيوم والبلاستيك المركبة... عرض المنتج →
بالنسبة للألواح المقاومة للحريق، ينطبق نفس المنطق مع قيود أكثر صرامة. تتطلب المواد الأساسية غير القابلة للاحتراق A2 والنوى المقاومة للهب B1 سمكًا ثابتًا للجلد وأسطح ربط نظيفة. يمكن أن يسبب الملف المدلفن على البارد ذو الصلابة غير المتناسقة ضغطًا غير متساوٍ، مما يؤدي إلى التصاق جزئي وتصفيح لاحقًا. ولهذا السبب يقوم المصنعون ذوو الخبرة بمطابقة درجة حرارة التدحرج مع دورة معالجة المادة اللاصقة، وليس فقط مع سمك اللوحة.
خط إنتاج ألواح الماتال المركبة غير القابلة للاحتراق A2 يُحدث خط الإنتاج هذا ثورة في الألواح المركبة المصنوعة من الألومنيوم والبلاستيك عن طريق الاستبدال الكامل للمواد الأساسية العضوية القابلة للاشتعال بمواد غير قابلة للاحتراق من الفئة A2... عرض المنتج → التسوية هي الجسر بين الدرفلة على البارد وتشطيب الألواح. يقوم جهاز تسوية ثلاثي الأسطوانات أو جهاز تسوية التوتر بإزالة مجموعة الملفات وتوزيع الضغط المتبقي. إذا كان حجم جهاز التسوية صغيرًا، فقد يعمل الخط بسرعة منخفضة أو ينتج ألواحًا ذات تمويج واضح. يأخذ الإعداد الصحيح في الاعتبار قوة الخضوع، والسمك، والعرض، ومقدار التخفيض الذي يتلقاه الملف في مطحنة الدرفلة.
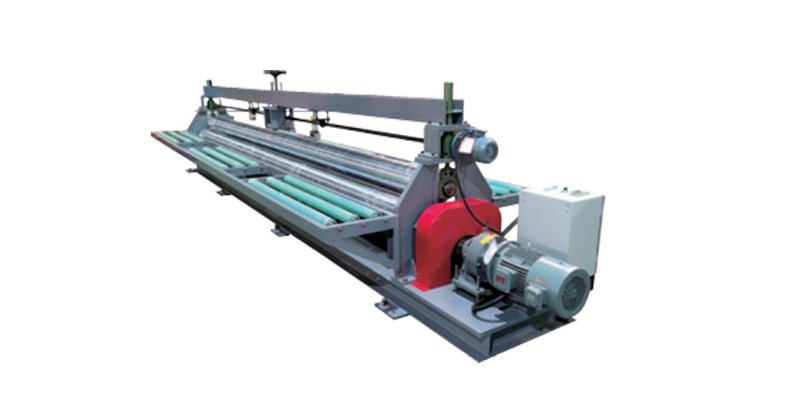 ماكينة تسوية بثلاث بكرات آلة التسوية ذات الثلاث بكرات عبارة عن معدات دقيقة تستخدم خصيصًا لتصحيح الانحناء، وتشوه الأمواج وغيرها من مشاكل الألواح المركبة من الألومنيوم والبلاستيك. عرض المنتج →
عند شراء لفائف مدرفلة على البارد أو تحديد مطحنة للإنتاج الداخلي، اطلب بيانات قابلة للقياس بدلاً من المطالبات العامة. المعلمات التالية لها تأثيرات مباشرة على إنتاجية اللوحة المركبة وإعادة العمل.
تعمل هذه الفحوصات على اكتشاف المشاكل قبل وصولها إلى خط الإنتاج. قد يبدو الملف الذي يزيد قياسه عن 0.02 مم مقبولاً، ولكن على لوحة مقاس 4 مم، يمكن أن يغير السُمك النهائي ونتائج اختبار تصنيف الحريق. يمكن للملف ذو الضغط المتبقي العالي أن يمرر الفحص الوارد بشكل مسطح، ثم يتطور موجة بعد القطع الأول.
نادرًا ما تبقى عيوب الدرفلة على البارد في مطحنة الدرفلة. إنها تنتقل مع الملف وتظهر على شكل خطوط طلاء أو فشل في الروابط أو رفض الأبعاد.
يحدث الإبزيم المركزي عندما يمتد مركز الشريط أكثر من الحواف. موجة الحافة هي العكس. كلاهما يأتي من فجوة لفة غير متساوية، أو تاج لفة ضعيف، أو توزيع غير صحيح لسائل التبريد. على خط اللوحة، تظهر هذه العيوب على شكل انتشار لاصق غير متساوٍ وتموج مرئي بعد التصفيح.
غالبًا ما ترجع تغييرات المقياس الدوري إلى اللفات اللامركزية، أو ثرثرة الطاحونة، أو التوتر غير المتسق. والنتيجة هي اختلاف وزن اللوحة وانحراف سمك الطلاء. في الألواح المقاومة للحريق، يمكن أن يؤثر اختلاف السُمك على نسبة النواة إلى الجلد واتساق أداء النار.
يؤدي الميزان المدلفن أو الحطام أو لفات العمل التالفة إلى إنشاء حفر وخدوش تنجو من الطلاء. تصبح هذه نقاط بدء التآكل ونقاط ضعف الالتصاق. يجب حماية الملف المدلفن على البارد باستخدام واقيات الحواف وغطاء حاجز الرطوبة أثناء النقل والتخزين.
لمقارنة التأثيرات العملية للملفات المدرفلة على البارد مقابل الملفات الملفوفة على الساخن، يساعد المخطط الشريطي الأفقي البسيط فرق الإنتاج على مناقشة المفاضلات باستخدام البيانات بدلاً من الآراء. يستخدم الرسم البياني أدناه قيم الفهرس النسبية، حيث يمثل 100 خط أساس نموذجي مدرفل على الساخن لكل خاصية. تعتمد القيم المدرفلة على البارد على مواصفات لفائف الألمنيوم والفولاذ الشائعة المستخدمة في تصنيع الألواح المركبة. القيم ليست عالمية. السبائك، والمزاج، ونسبة التخفيض، وممارسة التلدين تحولهم. والغرض من ذلك هو إظهار الاتجاه والحجم، وليس استبدال التفتيش الوارد. استخدم المخطط كأداة محادثة عند تحديد مواصفات الملف أو مراجعة رفض الخط.
يظهر الرسم البياني نمطا واضحا. تعمل الدرفلة على البارد على تحسين دقة السُمك، ونعومة السطح، وقوة الخضوع، وهي بالضبط الخصائص التي تهم جلود الألواح المركبة المرئية. تأتي هذه المكاسب مع قابلية أقل للتشكيل وارتفاع مخاطر الإجهاد المتبقي. من الناحية العملية، يجب أن يعوض خط الإنتاج عن طريق تسوية أفضل، وتقطيع أكثر دقة، والتحكم في التوتر بشكل أكثر إحكامًا.
الملاحظة الثانية هي أن الفوائد ليست متساوية في جميع الخصائص. تُظهر دقة السماكة ونعومة السطح أكبر المكاسب، وهو ما يفسر سبب هيمنة اللفائف المدرفلة على البارد على الألواح المعمارية المتطورة. يعد تحسين قوة الخضوع مفيدًا لأنه يسمح بجلود أرق، ولكنه يزيد أيضًا من القوة اللازمة للثني والتشكيل. تنخفض القابلية للتشكيل، لذلك يجب على المصنعين ضبط نصف قطر الانحناء والأدوات. ترتفع مخاطر الإجهاد المتبقي، لذا يصبح التلدين والتسوية أكثر أهمية.
بالنسبة إلى الشركة المصنعة للوحة، تترجم هذه المقايضات إلى قرارات شراء محددة. إذا كانت اللوحة عبارة عن طبقة معمارية مسطحة ذات تشطيب مطلي، فمن الواضح أن مزايا الدرفلة على البارد تفوق المخاطر. إذا تم ثني اللوحة في شكل ثلاثي الأبعاد معقد أو استخدامها على هيكل مقطورة شاحنة، فقد تكون القابلية للتشكيل أكثر أهمية، وقد تكون هناك حاجة إلى درجة حرارة أكثر ليونة أو تصلب متوسط. إذا كانت اللوحة مقاومة للحريق، فإن اتساق السُمك ونظافة السطح هي المهيمنة لأنها تؤثر على أداء المادة اللاصقة وسلامة النواة.
يساعد الرسم البياني أيضًا في توضيح سبب معاناة بعض الخطوط بعد تبديل موردي الملفات. قد يقوم مورد جديد بتسليم نفس السبيكة والمزاج ولكن مع جدول تخفيض مختلف. تبدو قيم السمك والقوة مقبولة في الشهادة، إلا أن نمط الضغط المتبقي مختلف. لم تعد إعدادات أداة التسوية تعمل، وتظهر موجة الحافة. لذلك يجب أن يتضمن مؤهل المورد ملفات تجريبية واختبارات قبول خاصة بالخط، وليس فقط شهادات المطاحن.
وأخيرًا، يجب تحديث المخطط ببيانات المصنع الفعلية. بعد ستة أشهر من الإنتاج، استبدل المؤشر النسبي بالقيم المقاسة: قدرة القياس، والتسطيح بعد التسوية، ونتائج اختبار الالتصاق، ومعدل إعادة العمل. وهذا يحول المقارنة العامة إلى أداة إدارية لمصادر الملفات واستثمار المعدات.
تتطلب معدات الدرفلة على البارد المستخدمة لإعداد الملف أو التخفيض في الخط صيانة منضبطة. تؤثر بكرات العمل، والمحامل، وفوهات التبريد، وأدوات التحكم في التوتر على جودة الشريط. الجدول الوقائي أرخص من فرز الألواح المعيبة.
عند ظهور العيوب، قم بعزل ما إذا كان السبب هو الملف الوارد، أو معلمات التدحرج، أو التعامل مع المصب. إذا تكرر العيب في نفس موقع الشريط، فاشتبه في وجود مشكلة في اللفة أو الفوهة. إذا كان الأمر يختلف مع مورد الملف، أو المواد المشبوهة أو اختلافات التخفيض. إذا ظهر فقط بعد التقطيع، اشتبه في وجود إجهاد متبقي أو التحكم في التوتر.
غالبًا ما يحتاج مصنعو الألواح المركبة إلى أكثر من مطحنة درفلة. إنهم بحاجة إلى مورد يفهم الخط الكامل، بدءًا من التعامل مع الملف وحتى اختبار اللوحة النهائية. سوف يسألك المصنع أو المورد الجيد للمعدات عن سمك اللوحة المستهدفة، والسبائك، ونظام اللصق، ومعدل الحريق، وسرعة الإنتاج قبل عرض سعر الجهاز.
ابحث عن شركة مصنعة ذات خبرة في خطوط إنتاج الألواح المعدنية المركبة، وليس فقط معدات الدرفلة العامة. اطلب المراجع في منطقتك، وتوافر قطع الغيار، وإمكانية الدعم عن بعد. بالنسبة لمشاريع التصدير، تأكد من الامتثال لـ CE ولغة التوثيق والإشراف على التثبيت. ال خدمات المشروع النموذج مهم لأنه يجب ضبط إعدادات الدرفلة على البارد والتسوية في الموقع باستخدام ملفات فعلية.
كما أنه يساعد على مراجعة المعرفة المادية الأساسية مع فريقك. إذا فهم المشغلون لديك ما هو لوحة الألومنيوم المركبة يتطلب من مادة الجلد الخاصة به، فسوف يكتشفون عيوب الملف في وقت مبكر ويتواصلون بشكل أكثر دقة مع مورد الدرفلة. وهذا يقلل من الحركة ذهابًا وإيابًا التي تؤخر عملية التشغيل.
وأخيرا، قارن التكلفة الإجمالية للملكية. قد توفر مطحنة الدرفلة ذات السعر المنخفض تكلفة رأس المال ولكنها تستهلك المزيد من الطاقة، أو تنتج معدلات خردة أعلى، أو تتطلب تغييرات أكثر تكرارًا. بالنسبة للخط الذي يعمل بثلاث نوبات، عادة ما تتجاوز هذه الاختلافات فجوة السعر الأولية في غضون عامين.
الدرفلة على البارد هي عملية تشغيل المعادن التي تقلل من سمك الملف في درجة حرارة الغرفة، تحت نقطة إعادة بلورة المعدن. في إنتاج الألواح المركبة، فإنها تنتج ملفات جلدية ناعمة ودقيقة الأبعاد والتي يتم طلاءها وتصفيحها وتشطيبها لاحقًا.
نعم، يؤدي إجهاد الدرفلة على البارد إلى تصلب المعدن، مما يؤدي عادةً إلى زيادة قوة الخضوع بحوالي 20% مقارنةً بالفولاذ المدرفل على الساخن من نفس الدرجة. تعتمد الزيادة الدقيقة على السبائك ونسبة التخفيض والتليين.
يمكن أن يترك الدرفلة على البارد إجهادًا متبقيًا في الملف. إذا لم يعوض جهاز التسوية أو التقطيع أو التحكم في التوتر هذا الضغط، فقد تتطور اللوحة إلى موجة حافة أو مشبك مركزي أو انحناء بعد التصفيح.
بالنسبة للألواح المعمارية المرئية، يعتبر التسامح من /-0.01 إلى /-0.02 ملم أمرًا شائعًا. بالنسبة للتطبيقات الهيكلية أو غير المرئية، قد يكون /-0.03 مم مقبولاً. تأكد دائمًا من موردي المواد اللاصقة والطلاء.
تحقق من تجربتهم مع خطوط الألواح المركبة الكاملة، واطلب مراجع العملاء ودعم قطع الغيار، واطلب التشغيل التجريبي لعينات الملفات الخاصة بك. عادةً ما تكون الشركة المصنعة التي تفهم أيضًا متطلبات الألواح المقاومة للحريق A2 وB1 أكثر استعدادًا للمشاريع الصعبة.
غالبًا ما تتم مناقشة الدرفلة على البارد كموضوع لمصانع الصلب، ولكن بالنسبة لمصنعي الألواح المركبة فهو متغير إنتاج يومي. يحدد مقياس الملف، والتسطيح، والسطح، والضغط المتبقي مدى سرعة تشغيل الخط، ومقدار إعادة العمل المطلوب، وما إذا كانت اللوحة النهائية تلبي معايير الحريق والمعايير المعمارية. تعامل مع الدرفلة على البارد كخطوة أولى لمراقبة جودة اللوحة، ويصبح تثبيت بقية الخط أسهل.

مجموعات Tanshang Village Industrial Clusters ، Ganghua Road ، Jingang Town ، Zhangjiagang City ، Jiangsu Prvince ، China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
حقوق الطبع والنشر © Zhangjiagang Hongyang Machinery Equipment Co. ، Ltd. جميع الحقوق محفوظة.


 英语
 西班牙语
 俄语
 阿拉伯语