


احصل على أسعار العروض

+86-18862679789


admin@evertopest.com

محتوى
يدخل ملف الألمنيوم مقاس 2 مم إلى خط تشكيل اللف في درجة حرارة الغرفة ويخرج كطبقة مسطحة ذات تفاوتات أبعاد ضيقة وبدون مقياس ناتج عن الحرارة. هذه هي عملية التشكيل البارد في العمل. بالنسبة لمصنعي ألواح الألومنيوم المركبة، والألواح المموجة، وهياكل قرص العسل، والألواح المركبة المقاومة للحريق، فإن عملية التشكيل على البارد ليست عملية واحدة ولكنها سلسلة من خطوات التشكيل الميكانيكية. تعمل هذه الخطوات على تشويه المعدن تحت درجة حرارة إعادة التبلور باستخدام الضغط أو الثني أو التدحرج أو الرسم. والنتيجة هي سطح نظيف، وخصائص ميكانيكية يمكن التنبؤ بها، واستخدام عالي للمواد.
التشكيل على البارد مهم لأنه يحافظ على الشكل النهائي للملف المطلي أو المطلي. على عكس التشكيل الساخن، ليست هناك حاجة لجلب المعدن إلى درجة حرارة عالية، لذلك لا توجد طبقة أكسيد، ولا تشويه حراري، ولا يوجد خط تنظيف إضافي بين التشكيل والتصفيح. في مصنع الألواح المعدنية المركبة، ينطبق نفس المبدأ على جلود الألومنيوم، وألواح الزنك، وألواح الصلب الخلفية، وحتى الرقائق الرقيقة المستخدمة في نوى قرص العسل. يمكن تشكيل كل واحد من هذه المكونات من خلال عملية تشكيل باردة يتم التحكم فيها قبل الربط اللاصق أو التصفيح الحراري.
من منظور المعدات، فإن عملية التشكيل على البارد مدمجة في آلات تفكيك اللفائف، وأجهزة التسوية، وآلات تشكيل اللف، ومكابح الضغط، وآلات التمويج، وخطوط الحز. تعمل هذه الوحدات معًا كنظام إنتاج مستمر. عندما نقوم بتصميم خط إنتاج الألواح المعدنية المركبة، نبدأ بمحطات التشكيل على البارد لأنها تقرر مدى استواء اللوحة النهائية، ومدى استقامتها، ومدى تكرارها.
باعتبارنا شركة مصنعة وموردة لمعدات إنتاج المركبات المعدنية، فإننا نرى عملية التشكيل على البارد كجسر بين مخزون اللفائف الخام وألواح البناء الجاهزة. تؤثر الأدوات وملامح اللف وسرعة التغذية والتحكم في التوتر على الجودة النهائية. كما تعمل عملية التشكيل على البارد المصممة جيدًا على تقليل الخردة، وتقليل استهلاك الطاقة، وتسمح لخط واحد بالتعامل مع أنواع متعددة من الألواح.
يعتمد التشكيل على البارد على التشوه البلاستيكي للمعادن. عندما يتم تطبيق قوة على لوح أو شريط أو ملف، تنحني المادة أولاً بشكل مرن ثم تخضع. بمجرد أن يتجاوز الضغط قوة الخضوع، يظل المعدن مشوهًا بشكل دائم بعد إزالة الأداة. هذا هو المبدأ الفيزيائي الأساسي وراء كل عملية تشكيل على البارد تستخدم في معدات الألواح المركبة.
يجب أن تعمل كل محطة في عملية التشكيل على البارد ضمن نظام التسامح المشترك. إذا قامت أداة تفكيك اللف بالسحب بقوة كبيرة، فقد تؤدي إلى تمديد الملف وإنشاء اختلاف في العرض. إذا طبق جهاز التسوية ضغطًا كبيرًا، فقد يتم وضع علامة على السطح أو تقويته. إذا كانت محاذاة أداة تشكيل اللف بشكل غير صحيح، فسوف يلتوي المظهر الجانبي النهائي. ولهذا السبب يحتاج خط الإنتاج الكامل إلى التحكم المتكامل في السرعة والتصميم الدقيق للفة بدلاً من الآلات المعزولة.
بالنسبة لمنتجي الألواح المركبة المقاومة للحريق A2، فإن عملية التشكيل على البارد مهمة بشكل خاص لأن القلب المملوء بالمعادن صلب وليس من السهل ثنيه. ولذلك يجب تشكيل صفائح الجلد قبل التصفيح أو بطريقة تتجنب تشقق القلب. وهذا يؤثر على تسلسل العمليات داخل خط الإنتاج. يمكن للمصنعين الذين يفهمون هذه العلاقة إنتاج ألواح مسطحة وقوية ونظيفة بصريًا مع نفايات أقل.
لا توجد عملية تشكيل على البارد واحدة تناسب كل المنتجات المعدنية المركبة. يعتمد الاختيار على شكل اللوحة المطلوبة وحجم الإنتاج ودرجة المادة وتشطيب السطح. تغطي الفئات الرئيسية أدناه الطرق المدمجة بشكل شائع في خطوط الألواح المركبة الحديثة.
الانحناء المستمر للشرائط
من خلال المدرجات الدوارة.
مثالية للألواح ذات الطول الطويل
الأضلاع والتموجات والثابتة
المقاطع العرضية.
لكمة تضغط على الصفائح المعدنية
في قالب على شكل حرف V لإنشاء حادة
الانحناءات. مفيد للحواف، والإطارات،
وتصنيع لوحة منخفضة الحجم.
يستخدم القوالب للقطع أو الثني أو
أوراق النقش. الأفضل ل
الأشكال والألواح المعقدة
التي تتطلب قطعًا متطابقة
في كل وحدة.
يتم تمديد المعدن على قالب أو
السابق لإنشاء منحني أو
الأشكال راحة. مناسب
للحصول على تفاصيل الكسوة المعمارية
ومركب الألمنيوم ثلاثي الأبعاد
لوحات.
يقطع رقائق معدنية رفيعة بشكل متداخل
النمط ويمتد إلى أ
شبكة. يستخدم في صناعة الألمنيوم
قرص العسل ونواة ثلاثية الأبعاد
الهياكل.
يقارن الجدول أدناه أنواع عمليات التشكيل على البارد الأكثر شيوعًا المستخدمة في إنتاج الألواح المركبة، بما في ذلك نطاقات التسامح وتوقعات الإنتاج العملية. تعتمد القيم الفعلية على المادة وحالة الأدوات وسرعة الخط.
| نوع العملية | المنتجات النموذجية | التسامح الطبيعي | نطاق المواد | شخصية السرعة |
|---|---|---|---|---|
| تشكيل لفة | الألواح المموجة، والألواح شبه المنحرفة، والأضلاع، وملامح الحواف | ± 0.3 ملم | الألومنيوم، الصلب، الزنك، النحاس | مستمرة وعالية السرعة |
| اضغط على طي الفرامل | حواف اللوحة، الإطارات، الحشوات، الانحناءات المخصصة | ± 0.5 ملم | الصفائح المعدنية تصل إلى 6 ملم | دفعة وسرعة متوسطة |
| ختم | جلود منقوشة، وألواح مقصوصة، وأقواس، وأغطية نهائية | ± 0.1 ملم | ألومنيوم، فولاذ مطلي مسبقًا | دورة قصيرة مع التكرار العالي |
| الرسم | الكسوة المنحنية، والألواح الغائرة، والأشكال ثلاثية الأبعاد | ± 0.4 ملم | الألومنيوم الناعم والفولاذ المقاوم للصدأ | دورة تعتمد على سرعة أقل |
| الحز والتوسع | قلب قرص العسل، قلب ألومنيوم ثلاثي الأبعاد | ± 0.2 ملم | رقائق الألومنيوم وشريط رفيع | سرعة عالية مع تغذية مستمرة |
بالنسبة للشركة المصنعة التي تقرر بين هذه الخيارات، فإن السؤال الأول هو ما إذا كان المنتج النهائي يحتوي على مقطع عرضي ثابت. إذا كان الأمر كذلك، فعادةً ما يكون التشكيل باللف هو عملية التشكيل على البارد الأكثر كفاءة. إذا كان المنتج يتطلب أشكالًا قصيرة ومتنوعة، فإن مكبس الضغط أو محطة الختم توفر المزيد من المرونة. بالنسبة للمواد الأساسية، تظل الحز والتوسيع هي التقنيات السائدة لأنها تحول الملف الضيق إلى لوح واسع وخفيف الوزن.
غالبًا ما يتم اختيار التشكيل على البارد بدلاً من التصنيع والتشكيل على الساخن لأنه يستخدم مواد أقل ويستهلك طاقة أقل. في عمليات الصفائح المعدنية، يتم قطع الأجزاء المشكلة من ملفات مسطحة وتصبح معظم المواد هي المنتج النهائي. على النقيض من ذلك، تبدأ المعالجة باستخدام كتلة صلبة وتزيل نسبة كبيرة من المعدن كرقائق. يتطلب التشكيل الساخن مدخلات حرارية كبيرة وعادةً ما يؤدي إلى فقدان الحجم. هذه الاختلافات كبيرة بما يكفي للتأثير على تكلفة تشغيل خط الإنتاج. يقارن الرسم البياني أدناه قيم إنتاجية المواد النموذجية لأربعة طرق شائعة لتشغيل المعادن.
إنتاجية المواد النموذجية عن طريق طريقة التشكيل
هذه الأرقام هي نطاقات صناعية عامة، ولكنها تفسر سبب تفضيل منتجي الألواح المركبة للتشكيل البارد على الخطوط المستمرة. يقوم تشكيل وختم اللف بتحويل الملفات إلى ألواح ذات قطع ضئيل جدًا. في عملية التشكيل على البارد، عادة ما تقتصر الخردة على قسم البدء، وتشذيب الحواف، والأجزاء المعيبة في بعض الأحيان. غالبًا ما يؤدي التشكيل على الساخن إلى فقدان المواد بسبب الحجم والوميض، في حين أن المعالجة الآلية تزيل كمية كبيرة من المعدن مثل الرقائق التي يجب جمعها وإعادة تدويرها. تصبح الميزة المادية أكثر أهمية عند معالجة جلود الألومنيوم باهظة الثمن أو الملفات المطلية المقاومة للحريق.
استهلاك الطاقة يتبع نمطا مماثلا. لا يتطلب التشكيل على البارد أفران أو حفر نقع أو وسائط تسخين باهظة الثمن. الطاقة المستخدمة من قبل آلة التشكيل هي بشكل أساسي الطاقة الكهربائية للمحركات والوحدات الهيدروليكية. وهذا يجعل تكاليف الإنتاج أكثر قابلية للتنبؤ بها ويقلل من البصمة الكربونية للمصنع. بالنسبة لخط إنتاج الألواح المركبة ACP أو المقاومة للحريق، يمكن أن يتم تشغيل عملية التشكيل على البارد بسرعة عالية بدون ارتفاعات الطاقة المرتبطة بالتشكيل الساخن. يساعد ذلك الشركة المصنعة على تحديد أسعار متسقة لطلبات اللوحات المجمعة.
تعد جودة السطح سببًا آخر لفوز التشكيل على البارد. تبقى الملفات المطلية سليمة لأنه لا يلمس أي لهب المعدن. إن المقاطع الملفوفة مصنوعة من الفولاذ المقسى ومصممة لتجنب خدش الوجه المرئي. في التشكيل الساخن، يمكن أن تؤدي درجة الحرارة المرتفعة إلى حرق الطلاءات العضوية، أو ترك بقع أكسيد، أو تغيير الخواص الميكانيكية للمعدن. ينتج التشكيل على البارد أيضًا سطحًا جاهزًا للربط اللاصق والتصفيح في القسم التالي من الخط.
يؤثر سمك المادة ونوع الطلاء على مدى قوة عملية التشكيل على البارد في ثني الورقة. قد يؤدي الانحناء الحاد مع طبقة رقيقة جدًا من الألومنيوم إلى حدوث شقوق صغيرة طفيفة في طبقة الطلاء. لتجنب ذلك، يستخدم المصممون نصف قطر انحناء أكبر أو خطوة ما قبل التسجيل. يمكن تعديل عملية التشكيل على البارد من خلال فجوة اللفة، والسرعة، والتشحيم. عندما يفهم مشغل الخط عناصر التحكم هذه، يمكنه تشغيل كل من النوى الناعمة ذات درجة الحرارة المنخفضة والجلود الفولاذية الصلبة دون تغيير مجموعة الأدوات بأكملها.
تشير كل من الإنتاجية والطاقة والتشطيب السطحي إلى نفس النتيجة: التشكيل على البارد هو طريقة التشكيل الأكثر اقتصادا للألواح المسطحة والملفوفة كبيرة الحجم. كما أنها تتزاوج بشكل جيد مع التصفيح المستمر، لأن الجلود المشكلة تكون جاهزة على الفور للقاء المادة الأساسية في محطة الربط. هذا هو السبب في أن كل خط إنتاج الألواح المعدنية المركبة تقريبًا يعتمد على عملية التشكيل على البارد في مراحل التغذية والتشكيل.
في مصنع الألواح المعدنية المركبة الشامل، تظهر عملية التشكيل على البارد في عدة نقاط. النقطة الأولى هي إعداد الملف. يتم وضع ملف ثقيل على آلة تفكيك اللفة، ثم يتم تسويته بواسطة أداة تسوية لإزالة الانحناء الناتج عن اللف. النقطة الثانية هي تشكيل الحافة. يتم قطع الجلود حسب العرض وتمريرها عبر لفات الحواف بحيث يمكن للوحة أن تلتف حول القلب. النقطة الثالثة هي إنشاء ملفات تعريف هيكلية للألواح المموجة أو ثلاثية الأبعاد. تنتمي كل من هذه العمليات إلى عائلة عمليات التشكيل على البارد الأوسع.
بالنسبة لألواح الألمنيوم المركبة القياسية، يتم استخدام عملية التشكيل على البارد بشكل أساسي على القشرة الخارجية وطيات الحواف. يكون غلاف الألومنيوم رقيقًا بدرجة كافية لينحني بسهولة، بينما يظل الجزء الأساسي من البولي إيثيلين أو المعدن المقاوم للحريق داخل اللوحة. نظرًا لأن الرابطة بين الجلد والقلب قوية، يمكن طي اللوحة دون انفصال عندما يكون خط النتيجة صحيحًا. بالنسبة للألواح المقاومة للحريق A2، يكون القلب صلبًا وهشًا، لذا يجب أن يتم طي حافة اللوحة بطريقة تحمي القلب. يتم تشكيل العديد من أنظمة الألواح A2 عن طريق الطي العكسي أو التثبيت الميكانيكي بدلاً من الانحناء الحاد. لا تزال عملية التشكيل على البارد مطبقة، لكن هندسة الأدوات مختلفة.
الألواح المركبة المعدنية المموجة هي عائلة منفصلة. هنا، تستخدم عملية التشكيل على البارد سلسلة من البكرات لإنشاء شكل متموج عبر العرض بالكامل. وهذا يعطي صلابة للصفيحة الرقيقة دون زيادة سمك المادة. تعد الألواح المموجة شائعة في الأسقف وتكسية الجدران وأجسام الشاحنات ولمسات الواجهة. يجمع خط إنتاج ألواح الألمنيوم المركبة المموجة بين نفس طريقة التشكيل على البارد ومحطة التصفيح المستمر. والنتيجة هي لوحة خفيفة الوزن ذات نسيج مرئي ثلاثي الأبعاد ونسبة جيدة من القوة إلى الوزن.
تعتمد ألواح قرص العسل على عملية تشكيل باردة متخصصة للقلب. يتم أولاً تقطيع رقائق الألومنيوم إلى شرائح ضيقة، ثم يتم توسيعها إلى شكل قرص العسل السداسي. هذا التوسيع عبارة عن عملية تمدد يتم التحكم فيها والتي تخلق قلبًا هندسيًا قويًا دون ذوبان أو لصق. يتم وضع قلب قرص العسل لاحقًا بين طبقتين مسطحتين من الألومنيوم. الهيكل كله مسطح، جامد، وخفيف. بالنسبة للألواح السميكة، يمكن أيضًا استخدام عملية التشكيل على البارد لتشكيل قضبان الحافة التي تغلق لوحة قرص العسل.
تأخذ اللوحة المركبة المصنوعة من الألومنيوم ثلاثي الأبعاد عملية التشكيل على البارد إلى أبعد من ذلك. يتم تشكيل قلب الألومنيوم في شكل ثلاثي الأبعاد متواصل باستخدام البكرات والضغط. عندما يتم ربطه بجلود مسطحة، يخلق القلب سطحًا هندسيًا مذهلاً مشهورًا للمصاعد والأسقف والجدران المزخرفة. يتطلب هذا النوع من الألواح تصميمًا دقيقًا للأسطوانة لأن عملية التشكيل على البارد يجب أن تحافظ على الشكل ثلاثي الأبعاد بشكل متكرر على مدار فترات الإنتاج الطويلة. يجب مزامنة سرعة الخط وسمك الملف والنمط الأساسي.
في شركة Hongyang Machinery، نقوم بدمج عملية التشكيل على البارد في خطوط كاملة تغطي فك اللفائف، التسوية، تشكيل اللف، القطع، التصفيح، التبريد، التشذيب، والتكديس. تتوافق محطات التشكيل على البارد مع نوع اللوحة التي ينوي العميل إنتاجها. يحتاج خط الألواح المقاومة للحريق المسطحة A2 إلى تسوية دقيقة وطي الحواف. يحتاج خط إنتاج الألواح المموجة إلى قوالب تشكيل باللف مع درجة الصوت الصحيحة. يحتاج خط إنتاج الألواح على شكل قرص العسل إلى موسع أساسي يعمل بسرعة عالية دون تمزيق الرقاقة.
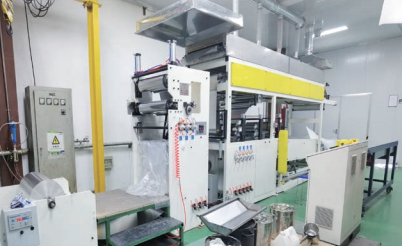
 خط إنتاج الألواح المعدنية المركبة المقاومة للحريق A2 يستبدل هذا الخط الآلي بالكامل النواة العضوية القابلة للاشتعال بنواة غير عضوية من الفئة A2، مما يوفر أحجام ألواح مخصصة وإنتاجًا مستمرًا بمعدل 1-3 م/دقيقة مع التحكم الذكي في درجة الحرارة. عرض المنتج →
 آلة الألومنيوم الأساسية على شكل قرص العسل لتصنيع الألواح معدات متخصصة لإنتاج نوى قرص العسل من الألومنيوم خفيفة الوزن وعالية القوة المستخدمة في الطيران والبناء والنقل، بأحجام نهائية قابلة للتخصيص ومعالجة مستمرة آلية. عرض المنتج → خط إنتاج ألواح الألمنيوم المركبة (ACP). نظام آلي لتصنيع ACP المستمر، يتميز بالضغط الساخن الدقيق متعدد المناطق بدقة ±2 درجة مئوية وعمليات تصفيح اختيارية لتطبيقات معمارية وتطبيقات لافتات متنوعة. عرض المنتج →
إذا كنت جديدًا في هذا المجال، فمن المفيد أن تبدأ بالمواد التي تخطط لاستخدامها. تتطلب جلود الفولاذ السميكة معدات تشكيل لفة أقوى وأقطار انحناء أكبر. تعمل جلود الألمنيوم الناعمة بشكل أسرع ولكنها أكثر حساسية للخدوش. تتطلب الملفات المغلفة أسطحًا ملفوفة لا تشير إلى النهاية. تأخذ عملية التشكيل على البارد المخططة جيدًا كل هذه المتغيرات في الاعتبار قبل إنشاء الخط. لهذا السبب، يجب دائمًا تصميم خط إنتاج مخصص وفقًا لمواصفات اللوحة أولاً.
يتبع التشكيل البارد والتشكيل الساخن قواعد معدنية واقتصادية مختلفة تمامًا. في التشكيل الساخن، يتم تسخين المعدن حتى يصبح طريًا بدرجة كافية ليتشوه بقوة أقل. في عملية التشكيل على البارد، يبقى المعدن في درجة الحرارة المحيطة، لذلك هناك حاجة إلى المزيد من القوة، ولكن السطح والتفاوتات تكون أفضل. يلخص الجدول أدناه الاختلافات العملية لمنتجي الألواح المعدنية المركبة.
| نقطة المقارنة | عملية التشكيل على البارد | عملية التشكيل الساخن |
|---|---|---|
| متطلبات التدفئة | لا شيء يتجاوز درجة الحرارة المحيطة | مطلوب فرن أو سخان التعريفي |
| الانتهاء من السطح | طلاء نظيف ومشرق ويحافظ على الطلاء | قد يتشكل الحجم والأكسدة |
| دقة الأبعاد | عالية، مع تحكم جيد في الزنبرك | أقل بسبب الانكماش الحراري والتشويه |
| استهلاك الطاقة | منخفضة نسبيا | عالية بسبب التدفئة والتحكم في الجو |
| قوة الأدوات | أعلى لكل وحدة تشوه | أقل لأن المعدن أكثر ليونة |
| العائد المادي | عالية، والحد الأدنى من الخسارة | الحجم والفلاش يخلقان خسارة إضافية |
| سرعة الإنتاج | عالية جدًا على الخطوط المستمرة | أبطأ لأن التسخين يضيف وقت الدورة |
| منتجات مركبة معدنية نموذجية | ACP، مموج، قرص العسل، ألواح ثلاثية الأبعاد | نادرا ما تستخدم للألواح المركبة المسطحة |
قد يكون التشكيل على الساخن مفيدًا لمقاطع الفولاذ الإنشائية السميكة جدًا، ولكنه ليس مناسبًا بشكل طبيعي لإنتاج ألواح الألومنيوم المركبة. قد تتشوه الجلود الرقيقة المستخدمة في ACP تحت الحرارة، وقد يتلف السطح المطلي. وبالتالي فإن عملية التشكيل على البارد تهيمن على صناعة الألواح المركبة. إنه يمنح مشغل الخط تحكمًا مباشرًا في التسطيح وجودة الحافة وسمك اللوحة. كما يسمح باستخدام لفائف مطلية مسبقًا، مما يلغي الحاجة إلى الطلاء اللاحق ويقلل من التصاريح البيئية.
هناك تفصيل واحد مهم حول التشكيل البارد: السبرينغ باك. يتذكر المعدن شكله السابق ويتحرك بعيدًا عن خط الانحناء عند فتح القالب. وهذا ليس عيبا، بل مجرد سلوك طبيعي. يعوض التصميم الجيد لتشكيل اللف أو الضغط على الفرامل الارتداد عن طريق الانحناء الزائد أو جعل هندسة الأدوات أكثر وضوحًا قليلاً. تعتمد كمية الزنبرك الخلفي على قوة الخضوع، وسمك الورقة، ونصف قطر الانحناء، واتجاه الحبوب. بالنسبة لجلود الألومنيوم التي يتراوح سمكها من 0.3 إلى 1.0 مم، عادة ما يكون الزنبرك الخلفي صغيرًا ولكنه لا يزال مرئيًا في الطيات الحادة جدًا.
سبائك الألومنيوم القابلة للمعالجة بالحرارة تتصرف بشكل مختلف في التشكيل البارد. تتصلب بعض السبائك بمرور الزمن بعد التشكيل، مما يغير قوتها النهائية. يجب أن يعرف صانع اللوحة ما إذا كان الملف يتم توفيره في حالة درجة حرارة O أو درجة حرارة H أو درجة حرارة T. يمكن تحسين عملية التشكيل على البارد لكل درجة حرارة عن طريق ضبط ضغط اللفة وسرعة التشكيل. ولهذا السبب يطلب موردو المعدات ذوي الخبرة المواصفات الدقيقة للمواد قبل بناء الخط.
يعتمد اختيار معدات عملية التشكيل على البارد المناسبة على أكثر من الحد الأقصى لطول اللوحة. يجب أن يكون الخط قادرًا على تحمل التفاوتات بالسرعة المطلوبة دون الإضرار بسطح المادة. بالنسبة لمصنع الألواح المركبة المعدنية، فإن عوامل الاختيار الرئيسية هي عرض الملف، ووزن الملف، ونطاق سمك اللوحة، وسرعة الخط، ومعدل الخردة المقبول، ونوع المادة الأساسية. يقدم الجدول أدناه إطارًا عمليًا لمقارنة معدات الإنتاج.
| عامل الاختيار | ما يجب التحقق منه | لماذا يهم؟ |
|---|---|---|
| عرض الملف | أوسع ملف يمكن أن يقبله جهاز فك اللفة وجهاز التسوية | يحدد الحد الأقصى لعرض اللوحة ويؤثر على بدل التشذيب |
| سمك المادة | تتراوح من رقائق رقيقة إلى الفولاذ الثقيل | يجب أن تتطابق ملفات تعريف اللف وقوة المحرك مع النطاق الكامل |
| سرعة الخط | الحد الأقصى لسرعة التشكيل بالمتر في الدقيقة | يؤثر على حجم الإخراج والتزامن مع التصفيح |
| لفة المواد والصلابة | درجة فولاذ الأداة وطلاء لفات التشكيل | تعمل اللفات الأكثر صلابة على إطالة عمر الخدمة وتمنع العلامات السطحية |
| تعويض سبرينجباك | حوامل لفة قابلة للتعديل أو أدوات تحكم في بدل الانحناء | يحافظ على ثبات الأبعاد عندما تتغير خصائص الملف |
| القطع والتكديس | نوع القص، وناقل الخردة، والمكدس الأوتوماتيكي | يقلل من تكلفة العمالة ويمنع تلف حافة اللوحة |
| نظام التحكم | PLC، ومحركات المؤازرة، وتسجيل البيانات | يجعل عملية التشكيل على البارد قابلة للتكرار ويمكن تتبعها |
يجب على المشترين أولاً تحديد عائلة اللوحة المستهدفة. سوف تحتاج الشركة المصنعة التي تنتج بشكل أساسي ألواح ACP المسطحة إلى تكوين تشكيل بارد مختلف عن تلك التي تصنع الألواح المموجة أو نوى قرص العسل. يجب أن يعطي خط اللوحة المسطحة الأولوية لدقة التسوية وطي الحواف. يحتاج خط الألواح المموجة إلى أدوات لفة ذات درجة وعمق دقيقين. يحتاج خط قرص العسل إلى قطع عالي السرعة مع التحكم الدقيق في التوتر. غالبًا ما يؤدي شراء خط عالمي يحاول القيام بكل شيء إلى تباطؤ الإنتاج وزيادة وقت التغيير.
القرار المهم الآخر هو ما إذا كانت عملية التشكيل على البارد يجب أن تكون متوافقة مع التصفيح أو غير متصلة بالإنترنت. تقوم الأنظمة المضمنة بتغذية الجلد المتكون مباشرة في جهاز التغليف، مما يحسن السرعة ويقلل من تلف المعالجة. تسمح الأنظمة غير المتصلة بالإنترنت للشركة المصنعة بتخزين الجلود المشكلة مسبقًا وإنتاج الألواح حسب الطلب. يعتمد الاختيار على حجم الطلب ومساحة الأرضية. بالنسبة للإنتاج بكميات كبيرة، فإن التشكيل البارد المضمن يكون بالتأكيد أكثر كفاءة.
عند طلب عرض أسعار من أحد الموردين، قم بتضمين درجات الملف الدقيقة وأنواع الطلاء والمواد الأساسية وأحجام الألواح التي تتوقع معالجتها. تحدد هذه المعلومات سعة المحرك، مادة اللف، وطول السرير. كما أنه يساعد المورد على توفير ضمان واقعي لسرعة الخط. سيكون من الأسهل تعديل خط الإنتاج المبني بهوامش أمان عندما يتطلب العقد التالي سمكًا مختلفًا للوح.
دعم ما بعد البيع لا يقل أهمية عن الجهاز نفسه. ينبغي أن يوفر مورد المعدات الإشراف على التركيب، وتدريب المشغلين، وقائمة قطع الغيار لعناصر التآكل في قسم التشكيل على البارد. تتضمن هذه العناصر اللفات، وشرائط التوجيه، وشفرات القطع، والأختام الهيدروليكية، وأجهزة الاستشعار. يعمل المورد الذي يتمتع بخدمة سريعة الاستجابة على تقليل وقت التوقف عن العمل عندما يحدث خطأ ما. قد تكون عملية التشكيل على البارد بسيطة من حيث المبدأ، ولكنها لا تزال تعتمد على التعديل الميكانيكي الدقيق والرعاية الروتينية.
حتى عملية التشكيل على البارد المصممة جيدًا ستنتج ألواحًا سيئة إذا لم تتم صيانة المعدات. يؤثر تآكل اللفة، ورخاوة المحمل، وفشل التشحيم، على الأبعاد وتشطيب السطح. يجب أن يتضمن جدول الصيانة العملي فحوصات يومية وأسبوعية وشهرية. تغطي القائمة التالية النقاط الأكثر شيوعًا في خط اللوحة المركبة.
يجب أن تعتمد مراقبة الجودة في عملية التشكيل على البارد على القياسات، وليس فقط الفحص البصري. يمكن للمسماك الرقمي أو مقياس الليزر التحقق بسرعة من سمك اللوحة وارتفاع الملف الشخصي. أهم المعلمات هي العرض الإجمالي، والمسافة بين الانحناءات، وزاوية الانحناء، واستواء الورقة الأساسية. ويجب تسجيل هذه القيم في بداية كل أمر إنتاج ثم فحصها كل ساعة. إذا انحرف القياس، يمكن للمشغل إيقاف الخط مؤقتًا وضبط ضغط التشكيل قبل أن تتراكم كميات كبيرة من الألواح المرفوضة.
Springback هو السبب الأكثر شيوعًا لانجراف الزاوية. عندما يدخل ملف جديد إلى ماكينة فك اللفة، قد تختلف قوة الخضوع الخاصة به عن الملف السابق بنسبة مئوية صغيرة. هذا يغير مقدار الاسترداد المرن بعد الانحناء. يجب على المشغل استخدام اللوحات الأولى للتأكد من أن زاوية الانحناء تتوافق مع الرسم. إذا لم يحدث ذلك، فيجب تعديل موضع القالب أو اللفة. وهذا أمر طبيعي، وهو ما يفسر سبب وجود آليات ضبط يمكن الوصول إليها في الخط الجيد بدلاً من الأدوات الثابتة التي تتطلب رفعًا ثقيلًا للتغيير.
يمكن أيضًا إرجاع عيوب السطح إلى عملية التشكيل على البارد. غالبًا ما تأتي الخدوش الصغيرة من الأدلة البالية أو الغبار المعدني المخزن في أخدود ملفوف. لحل هذه المشكلة، يجب على المصنع الحفاظ على منطقة التشكيل نظيفة واستخدام أدلة PVC الناعمة حيثما أمكن ذلك. بالنسبة للألواح المطلية، قد يلزم تقليل سرعة الخط إذا كان ضغط اللفة يضغط على الطلاء بشدة. يمكن أن يُظهر اختبار المسح السريع ما إذا كان يتم نقل أي مسحوق أو بقايا طلاء إلى سطح اللوحة.
وأخيرًا، يجب على فريق الصيانة الاحتفاظ بالقوائم الاحتياطية للملفات الأكثر شيوعًا. يعد تغيير اللفة البالية أسرع بكثير من محاولة إصلاحها. كما تعمل المجموعة الاحتياطية الكاملة من المستشعرات المهمة وشفرات القطع على تقليل وقت التوقف عن العمل. من خلال الجمع بين الصيانة الدورية وسجلات الجودة الواضحة، يمكن للشركة المصنعة الحفاظ على استقرار عملية التشكيل على البارد لسنوات وتقليل توقف الإنتاج غير المتوقع.
فيما يلي الأسئلة الأكثر شيوعًا التي يطرحها مديرو المصانع وأصحاب المشاريع عندما يقومون بتقييم عملية التشكيل على البارد لاستثمار جديد في إنتاج الألواح المركبة.
تقوم عملية التشكيل على البارد بتشكيل الصفائح المعدنية أو الملفات إلى مكونات اللوحة في درجة حرارة الغرفة باستخدام أدوات مثل أدوات التشكيل، ومكابح الضغط، وقوالب الختم. إنه يتجنب التسخين، ويحافظ على تشطيب السطح، ويستخدم على نطاق واسع لألواح الألمنيوم والفولاذ المركبة.
يوفر التشكيل على البارد تفاوتات أكثر إحكامًا وأسطحًا أكثر نظافة وتكاليف طاقة أقل وإنتاجية أعلى للمواد. يمكن أن يؤدي التشكيل الساخن إلى تشويه حراري وحجم وتلف الطلاء، وهو أمر غير مقبول للألواح المعمارية الرقيقة.
تتم معالجة الألومنيوم والألمنيوم المطلي مسبقًا والفولاذ المجلفن والفولاذ المقاوم للصدأ والزنك والنحاس ورقائق الألومنيوم الرقيقة. يعتمد النطاق الدقيق على عرض الملف، وسمكه، وقوة معدات التشكيل.
نعم، مع أدوات اللف المعيارية ومحطات التشكيل القابلة للتعديل. ومع ذلك، فإن الخط المُحسّن لنوع واحد من اللوحات سيكون أقل إنتاجية من النوع الآخر. تختار معظم الشركات المصنعة ذات الحجم الكبير خطًا مخصصًا لكل عائلة منتجات.
يعد تآكل اللفة وتنوع الزنبرك من أكبر التحديات. تشير اللفات البالية إلى سطح اللوحة، بينما تغير قوة الملف المختلفة زاوية الانحناء. القياس المنتظم وتعديل اللف السريع يبقيان هذا الأمر تحت السيطرة.
ابحث عن مورد يفهم التفاعل بين مادة الملف وأدوات اللف وسرعة الخط وتصفيح اللوحة. اطلب المراجع وتقارير الاختبار وخطة صيانة واضحة. يمكن للمورد المناسب تقليل وقت بدء التشغيل وزيادة الإنتاج القابل للاستخدام لعملية التشكيل على البارد.
بالنسبة لأي مصنع يخطط لخط إنتاج جديد أو تحديث خط موجود، يجب مراجعة عملية التشكيل على البارد كنظام كامل، وليس كمجموعة من الآلات المنفصلة. إن اتساق الملف الوارد، ودقة أداة التسوية، وهندسة قوالب تشكيل اللف، وحالة قص القطع، كلها تؤثر على اللوحة النهائية. عندما تتم مزامنة هذه العناصر، تصبح عملية التشكيل على البارد محركًا هادئًا وقويًا للربحية.
إذا كنت تريد معرفة المزيد عن الهيكل الأساسي لألواح الألومنيوم المركبة، فإن المقالة المرتبطة أدناه تشرح تركيب المادة والاستخدامات الشائعة. للحصول على الدعم الهندسي في تخطيطات الخطوط والتركيب والتشغيل، يمكن لفريق خدمات المشروع تقديم اقتراح أكثر تفصيلاً. يعد كلا المصدرين مفيدًا قبل الالتزام بتكوين جهاز معين.
في السوق العالمية حيث تكون تكاليف الطاقة ونفايات المواد تحت ضغط مستمر، فإن عملية التشكيل على البارد توفر ميزة واضحة وقابلة للتكرار. يستخدم القوة الطبيعية للمعدن، ويحافظ على مظهره، ويحول الملف إلى عنصر لوحة نهائي في حركة واحدة مستمرة. لهذا السبب، يواصل موردو المعدات والمصنعون وتجار مواد البناء اختيار التشكيل على البارد باعتباره العمود الفقري لإنتاج الألواح المعدنية المركبة الحديثة.

مجموعات Tanshang Village Industrial Clusters ، Ganghua Road ، Jingang Town ، Zhangjiagang City ، Jiangsu Prvince ، China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
حقوق الطبع والنشر © Zhangjiagang Hongyang Machinery Equipment Co. ، Ltd. جميع الحقوق محفوظة.


 英语
 西班牙语
 俄语
 阿拉伯语